









ACTUALITÉS
Dimensionnement du refroidissement des cuves de fermentation pour les pics de vendanges en cave
Au pic des vendanges, les problèmes de refroidissement d’une cave proviennent rarement d’une seule cuve particulièrement exigeante. Ils surviennent lorsque plusieurs besoins ordinaires se présentent en même temps : moût chaud entrant dans la cuverie, fermentations à leur activité maximale et autre lot à refroidir avant la prochaine livraison. Un système qui fonctionnait sans difficulté la semaine précédente peut soudain contraindre les opérateurs à courir après les consignes de température.
Le dimensionnement du refroidissement des cuves de fermentation ne consiste donc pas simplement à multiplier le volume des cuves par une capacité frigorifique standard. Les responsables de projet doivent établir une estimation défendable des charges thermiques simultanées, puis vérifier que les chemises des cuves, la distribution de glycol et le refroidisseur peuvent réellement évacuer cette chaleur dans les conditions des vendanges.
Commencez par la période de vendanges la plus chargée, et non par la capacité totale des cuves
Une cave équipée de dix cuves n’a pas nécessairement besoin d’une capacité de refroidissement adaptée à dix fermentations identiques à leur pic d’activité. À l’inverse, supposer que seule la moitié des cuves nécessitera un refroidissement peut être risqué si les conditions météorologiques ou les décisions de récolte concentrent les arrivages de raisins.
Établissez un programme d’exploitation horaire pour la période de vendanges la plus chargée qui soit crédible. Pour chaque cuve, consignez le volume utile, la température du moût à son arrivée, la température cible, le temps de remplissage, l’étape de fermentation et le délai de refroidissement requis. Tenez également compte des équipements frigorifiques communs, tels que les échangeurs thermiques pour le moût, la stabilisation à froid ou le stockage réfrigéré, lorsqu’ils fonctionnent sur la même installation.
Il faut distinguer la charge raccordée de la charge simultanée. La charge raccordée correspond à l’ensemble des équipements que le système pourrait desservir ; la charge simultanée correspond aux besoins qu’il doit satisfaire au même moment. Appuyez-vous sur les programmes de production pour déterminer le facteur de simultanéité, plutôt que de choisir un pourcentage arbitraire.
Évaluez également un scénario d’arrivages concentrés. Si le refroidissement peut être reporté sans risque à une plage horaire moins chargée, la planification peut éviter un investissement supplémentaire en réfrigération. Si le retard du refroidissement menace la qualité du vin ou la rotation des cuves, ce besoin doit être pris en compte dans la pointe de dimensionnement.
Calculez séparément les différentes composantes de la demande des cuves de fermentation
La séparation des sources de chaleur facilite la vérification des hypothèses et évite qu’une valeur unique de « watts par litre » ne masque les différences importantes entre les lots.
Température du moût à son arrivée et durée de refroidissement
La charge de refroidissement sensible est la suivante :
Q = m × cp × ΔT ÷ t
Ici, Q représente la puissance frigorifique en kW, m la masse du produit en kg, cp la capacité thermique massique en kJ/kg·K, ΔT la baisse de température requise et t la durée de refroidissement en secondes. Pour un dimensionnement détaillé, utilisez des valeurs de densité et de capacité thermique propres au produit.
À titre d’estimation indicative, supposons 10 000 kg de moût, une capacité thermique massique de 4,0 kJ/kg·K et une baisse de température de 12 °C en 12 heures. La puissance frigorifique sensible moyenne est d’environ 11,1 kW. Si la durée de refroidissement autorisée est divisée par deux, cette puissance est doublée.
Ce calcul indique la quantité de chaleur à évacuer ; il ne prouve pas qu’une chemise puisse y parvenir. Lorsque le moût entrant doit être refroidi rapidement, un échangeur thermique en amont, correctement sélectionné, peut être plus pratique que de compter uniquement sur les chemises des cuves.
Chaleur dégagée pendant la fermentation
La chaleur de fermentation dépend de la vitesse de consommation des sucres, et non simplement de leur concentration initiale. Estimer l’énergie totale de fermentation et la diviser par la durée totale de fermentation peut conduire à sous-estimer considérablement les heures les plus chargées.
La relation préliminaire suivante est utile :
Qfermentation = sucre consommé par heure × chaleur dégagée par kilogramme ÷ 3 600
Avec une consommation de sucre exprimée en kg/h et une chaleur dégagée en kJ/kg, le résultat est en kW. À titre d’exemple, un lot de 10 000 litres consommant des sucres à raison de 2 g/L/h en traite 20 kg/h. En supposant une chaleur dégagée de 550 kJ/kg, on obtient environ 3,1 kW.
Il s’agit d’hypothèses de calcul, et non de valeurs universelles de dimensionnement pour les caves. Validez les taux de consommation de pointe et les hypothèses de dégagement thermique avec l’équipe de vinification, les registres de fermentation ou le concepteur du procédé. Le choix des levures, la température, la gestion des nutriments et le style de vin peuvent modifier considérablement le profil de charge.
Apports de chaleur ambiante et auxiliaires
Ajoutez la chaleur qui entre par les parois des cuves, les tuyauteries et les raccords, ainsi que la chaleur pertinente des pompes et les autres besoins communs du procédé. Les cuves extérieures exposées au soleil nécessitent une évaluation différente de celle des cuves isolées installées dans une cave climatisée. L’isolation réduit les apports de chaleur, mais n’élimine pas la chaleur de fermentation.
Exemple de situation de pointe
Considérons une période de vendanges hypothétique avec quatre fermentations actives dans des cuves de 10 000 litres et deux lots supplémentaires nécessitant le refroidissement décrit précédemment. Supposons que les nouveaux lots ne produisent pas encore de chaleur de fermentation significative.
Si les lots entrants fermentent également, ajoutez leur dégagement de chaleur. Prévoyez ensuite explicitement une marge pour l’incertitude et l’extension convenue. Évitez de cumuler des hypothèses prudentes, des pénalités excessives liées au facteur de simultanéité et une importante marge de sécurité finale sans expliquer chacune d’elles.
Surtout, spécifiez la capacité frigorifique nette disponible dans les conditions réelles d’exploitation. La puissance nominale d’un refroidisseur peut avoir été établie avec un fluide plus chaud ou une température ambiante plus basse que celles rencontrées pendant les vendanges.
Vérifiez le chemin de transfert thermique avant de commander un refroidisseur plus puissant
La capacité frigorifique n’est qu’un maillon de la chaîne. La chaleur doit passer du vin à travers la paroi et la chemise de la cuve, rejoindre le glycol en circulation, puis retourner à l’installation frigorifique.
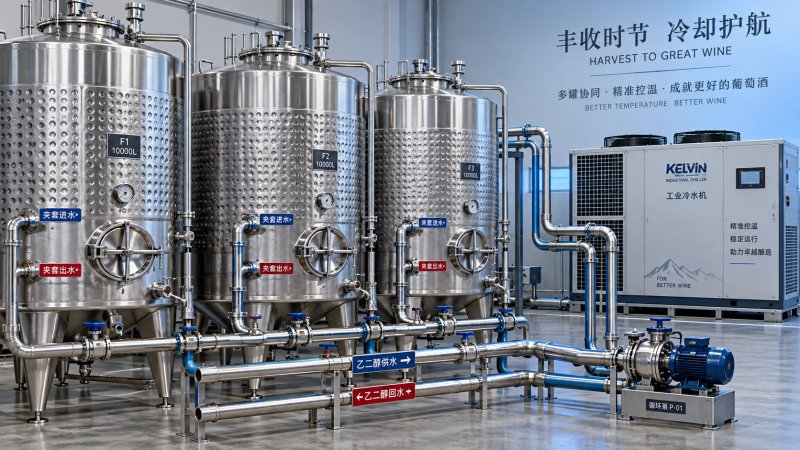
Pour chaque cuve de fermentation, demandez la surface de la chemise, la configuration de ses circuits, la pression admissible, le débit recommandé et les performances de refroidissement aux températures prévues du produit et du glycol. Vérifiez les performances au niveau de remplissage utile minimal : la partie de la chemise située au-dessus du liquide contribue peu au refroidissement du produit.
Une vérification préliminaire de la chemise repose sur la formule Q = U × A × ΔTlm, où U est le coefficient global de transfert thermique, A la surface effectivement mouillée et ΔTlm la différence de température logarithmique moyenne. Les calculs du fournisseur doivent refléter les conditions réelles d’exploitation. La formation du chapeau de marc des vins rouges, une circulation naturelle limitée et les gradients de température du produit peuvent rendre peu fiables les coefficients génériques.
Vérifiez la fin du refroidissement autant que son début. À mesure que le vin approche de sa température cible, l’écart de température qui entraîne le transfert thermique diminue. Une chemise qui refroidit rapidement du moût chaud peut avoir du mal à assurer les derniers degrés.
Dimensionnez la circulation du glycol en fonction de la même demande simultanée
Le débit de circulation requis se calcule comme suit : ṁ = Q ÷ (cp × ΔT). Pour une puissance de 40 kW, une capacité thermique massique supposée de 3,7 kJ/kg·K pour le mélange de glycol et une élévation de 5 °C entre le départ et le retour, le débit massique est d’environ 2,16 kg/s. Convertissez-le en débit volumique à l’aide de la masse volumique du mélange choisi.
Vérifiez que la concentration en glycol répond aux exigences de protection contre le gel et aux recommandations du fournisseur. Une concentration excessive augmente la viscosité et peut réduire les performances de transfert thermique. Le choix des pompes doit tenir compte des pertes de charge dans les collecteurs, les vannes, les filtres, les chemises et le circuit le plus exigeant — et pas seulement du débit total.
Des branches équilibrées et des vannes de régulation correctement sélectionnées évitent que les cuves proches ne captent une part disproportionnée du débit. Un ballon tampon peut réduire les cycles de fonctionnement et absorber les variations de courte durée, mais il ne peut pas compenser une capacité frigorifique insuffisante pendant plusieurs heures.
Convertissez les calculs en spécifications d’achat et de mise en service
Demandez aux fournisseurs des cuves et des équipements frigorifiques de travailler à partir du même programme de besoins. Précisez les volumes utiles, les températures cibles, les durées de refroidissement, les conditions ambiantes du site, les propriétés du glycol, les limites de pression des chemises et les cas de fonctionnement simultané. Définissez comment la température des cuves sera mesurée et comment les écarts de température seront contrôlés.
Shandong Weike Machinery Equipment Co.,Ltd fabrique des cuves à vin en acier inoxydable et d’autres récipients de process, et propose des services de conception, d’installation et de mise en service. Sa gamme comprend également des cuves de mélange de lait en acier inoxydable équipées de chemises de refroidissement, de sondes RTD et de dispositifs CIP. Ces caractéristiques sont pertinentes pour les discussions sur la régulation thermique, mais les équipements de mélange pour produits laitiers ne doivent pas être considérés comme adaptés à la fermentation du vin sans étude technique spécifique à l’application.
Avant la réception, vérifiez le débit fourni, les températures de départ et de retour du glycol, l’étalonnage des capteurs, le fonctionnement des alarmes et les performances de refroidissement simultané sous des charges représentatives. Définissez les priorités en cas d’urgence si la capacité devient limitée.
Un système correctement dimensionné n’est pas simplement le refroidisseur le plus puissant que l’on puisse se permettre. C’est une chaîne de refroidissement coordonnée qui répond au programme de production le plus chargé qui soit crédible pour la cave et permet à l’équipe de cuverie de maintenir une régulation prévisible lorsque les vendanges laissent peu de marge de manœuvre.