







ACTUALITÉS
Validation du CIP des cuves de mélange : détecter les résidus autour des déflecteurs et des joints
Une cuve de mélange peut satisfaire au contrôle du rinçage final tout en conservant des résidus de boisson derrière un déflecteur ou à l’intérieur d’une gorge de joint. Une eau de rinçage limpide, une conductivité acceptable et un cycle NEP achevé fournissent des éléments utiles sur le procédé, mais ne permettent pas d’établir que toutes les surfaces en contact avec le produit sont propres. Pour les équipes qualité et sécurité, la question déterminante est de savoir si la procédure de nettoyage élimine les souillures concernées des zones les moins accessibles, dans des conditions de fonctionnement définies.
La validation doit donc établir un lien entre trois éléments : les emplacements les plus susceptibles de retenir des résidus, les méthodes d’échantillonnage capables de les détecter et les critères d’acceptation associés à la prochaine production. Si une interface de joint ne reçoit aucune solution de nettoyage, prolonger le cycle peut ne rien changer. Si un déflecteur crée une zone d’ombre au jet, un échantillon satisfaisant prélevé sur une partie dégagée de la paroi de la cuve ne résout pas le problème.
Commencer par les résidus et la géométrie
La difficulté du nettoyage dépend des produits traités dans la cuve. Les résidus de boissons riches en sucre peuvent se dissoudre facilement lorsqu’ils sont frais, mais devenir plus difficiles à éliminer après séchage. La pulpe de fruits peut se loger au niveau des points de fixation. Les boissons contenant des protéines peuvent laisser des dépôts dont le comportement change sous l’effet de la chaleur. Les résidus de brassage et de fermentation soulèvent une autre préoccupation : les matières organiques retenues peuvent favoriser la persistance de micro-organismes entre deux lots.
Choisissez le scénario de validation en fonction des produits et des conditions de fonctionnement auxquels la cuve sera réellement exposée. Tenez compte de la formulation la plus difficile à nettoyer, du délai maximal autorisé avant le nettoyage et de toute étape de chauffage qui modifie la souillure. Un scénario fondé uniquement sur un produit facile à nettoyer apporte peu d’éléments pour justifier une gamme de produits plus large. Toutefois, combiner toutes les conditions extrêmes dans un essai irréaliste peut rendre moins claires les conditions de fonctionnement que la procédure est censée couvrir.
Cartographiez la cuve avant de choisir les points d’échantillonnage. Les plans aident à repérer les zones susceptibles de retenir des résidus, mais une inspection doit confirmer l’état de l’équipement installé, notamment les soudures, les jeux, la mise en place des joints et les modifications. Les zones prioritaires comprennent :
- La face arrière de chaque déflecteur, en particulier près de la paroi et sous les supports.
- Les soudures et points de fixation des déflecteurs, où des dépôts peuvent s’accumuler ou où l’écoulement de nettoyage peut être entravé.
- Les joints d’étanchéité de l’arbre de l’agitateur et les gorges de joints accessibles en contact avec le produit.
- Les joints de trou d’homme, les vannes de prélèvement, les sièges de vannes de sortie et les raccords de sondes.
- Les points bas où du liquide reste dans la cuve après la vidange.
Faites la distinction entre les surfaces exposées et les interfaces enfermées. La face d’un déflecteur peut être accessible à la pulvérisation et à l’inspection ; une surface de contact comprimée d’un joint peut recevoir peu ou pas de solution de nettoyage. Déterminez si chaque interface est conçue pour une NEP, nécessite une séquence de nettoyage actionnée ou doit être démontée pour un nettoyage manuel. Le protocole de validation doit tenir compte de cette distinction.
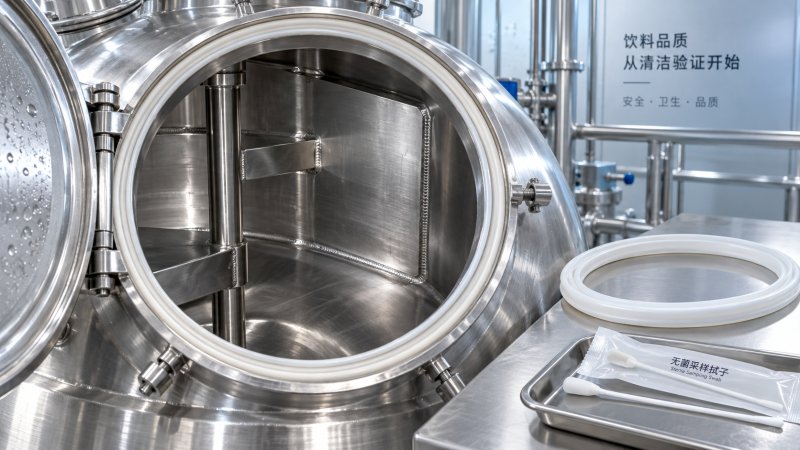
L’inspection nécessite également un plan d’accès sûr. Dans la mesure du possible, utilisez une observation depuis l’extérieur, un équipement d’inspection adapté ou un démontage contrôlé. Toute entrée dans une cuve doit respecter les procédures applicables du site relatives aux espaces confinés. L’inspection à proximité d’un agitateur exige l’isolement des énergies dangereuses.
Distinguer la couverture du nettoyage de son efficacité
Un essai de couverture peut révéler les zones que le liquide de nettoyage n’atteint pas suffisamment. Un traceur fluorescent, tel que la riboflavine utilisée dans le cadre d’une procédure appropriée, peut aider à repérer les zones d’ombre au jet derrière les déflecteurs et autour des raccords. Son intérêt est diagnostique : il montre la répartition et l’élimination du traceur dans les conditions de l’essai. À lui seul, il ne démontre pas l’élimination d’un dépôt de boisson séché ni la maîtrise des micro-organismes.
Effectuez l’évaluation de la couverture avec le dispositif de pulvérisation installé, les équipements internes et la configuration de fonctionnement concernée. Vérifiez que la pression d’alimentation et le débit respectent les exigences du dispositif, et confirmez le bon fonctionnement du dispositif rotatif. Si le mouvement de l’agitateur fait partie du nettoyage, définissez sa séquence et sa vitesse. Consignez le comportement de la vidange ainsi que le mouillage ; du liquide accumulé peut retenir des souillures ou diluer l’étape de nettoyage suivante.
Cette distinction est particulièrement utile pour les cuves de grande capacité. Par exemple, les cuves à lait de 10000L équipées de boules de lavage rotatives et de pales d’agitation à faible vitesse illustrent la nécessité d’évaluer la répartition de la pulvérisation autour des composants internes. La construction en acier inoxydable et la présence d’un dispositif de NEP sont des caractéristiques de conception à évaluer ; la validation du nettoyage dépend toujours de la cuve assemblée, des souillures et du cycle réellement appliqué.
Si la couverture est satisfaisante, mais que des résidus subsistent, examinez la chimie de nettoyage et les conditions de fonctionnement. Vérifiez la concentration du détergent, le temps de contact, la température aux emplacements concernés ainsi que la séquence de rinçage et de lavage. La température mesurée uniquement sur la conduite d’alimentation peut ne pas refléter les conditions au niveau d’une surface éloignée. Vérifiez que le produit chimique choisi est adapté au dépôt et reste compatible avec les joints et les autres matériaux en contact avec le liquide.
Modifiez les variables identifiées de manière contrôlée. Un temps de contact plus long peut aider à éliminer un dépôt correctement exposé à la solution de nettoyage. Des résidus persistants dans une zone protégée peuvent nécessiter une modification de la disposition des pulvérisateurs, de la géométrie des composants ou de l’accès pour le nettoyage. Augmenter la concentration du produit chimique sans en comprendre la cause peut endommager les matériaux et compliquer le rinçage.
Choisir un échantillonnage capable de répondre à la question posée par la défaillance
L’échantillonnage direct des surfaces est particulièrement utile lorsque la préoccupation porte sur des résidus localisés. Définissez précisément chaque emplacement d’écouvillonnage à l’aide de photos ou de plans annotés, et indiquez si possible la surface échantillonnée. Incluez l’arrière des déflecteurs et les interfaces de joints concernées, plutôt que de les remplacer par une surface proche et facile d’accès. Pour les gorges irrégulières, consignez la technique de prélèvement afin que les résultats restent interprétables d’un opérateur à l’autre.
Les échantillons de rinçage peuvent compléter l’évaluation, en particulier lorsque l’accès direct est limité. Leur faiblesse tient à la dilution et au taux de récupération incertain : les résidus présents dans une zone stagnante peuvent ne représenter qu’une faible part d’un grand volume de rinçage. Un résultat satisfaisant sur la conduite de retour doit donc être interprété conjointement avec des données ciblées obtenues sur les surfaces. Si un emplacement critique ne peut pas être échantillonné directement, expliquez comment la méthode de remplacement peut y détecter une contamination.
Choisissez la méthode analytique en fonction du danger ou de la souillure :
- Inspection visuelle permettant de repérer les films, les particules, les décolorations et les accumulations de liquide, sous réserve des limites liées à l’éclairage et à l’accès.
- Test ATP fournissant une indication rapide de la présence de matières biologiques, mais dont les résultats dépendent du système d’échantillonnage et d’éventuelles interférences chimiques. Il ne démontre pas l’absence d’agents pathogènes ou d’un allergène spécifique.
- Tests spécifiques des protéines ou des allergènes pouvant étayer les évaluations pertinentes lors d’un changement de produit, lorsque la méthode convient au résidu et à la surface.
- Échantillonnage microbiologique évaluant les micro-organismes récupérables selon la méthode et les conditions d’échantillonnage retenues.
- Analyse chimique ciblant les marqueurs du produit ou les résidus d’agents de nettoyage lorsque le risque concerne un transfert de résidus.
Le taux de récupération de l’échantillonnage est aussi important que la sensibilité de l’instrument. Évaluez si l’écouvillon et la procédure d’extraction récupèrent la substance cible sur l’acier inoxydable et le matériau de joint concerné. Déterminez si des résidus de détergent ou de désinfectant interfèrent avec la détection ; les méthodes microbiologiques peuvent nécessiter une neutralisation adaptée. Incluez des témoins appropriés pour distinguer une surface propre d’une récupération défaillante ou d’un test inhibé.
Définissez le moment de l’échantillonnage. Il est préférable d’évaluer l’élimination des souillures à une étape où une désinfection ultérieure ne masque pas la question posée. L’acceptabilité microbiologique peut nécessiter une évaluation après désinfection ou à l’issue de la durée de maintien au propre autorisée. Ces mesures répondent à des objectifs différents et doivent être distinguées dans le protocole.
Définir les critères d’acceptation avant l’essai et examiner les échecs à l’endroit concerné
Il n’existe pas de seuil universel d’écouvillonnage prouvant que toutes les cuves de mélange de boissons sont propres. Définissez les critères d’acceptation avant l’exécution, en fonction des dangers liés aux produits, du risque de transfert, des capacités analytiques et des exigences réglementaires ou des clients applicables. Un seuil ATP provenant d’un autre instrument ou d’un autre site ne doit pas être adopté sans avoir établi qu’il est adapté.
Un protocole défendable associe des conditions visuelles spécifiées à des limites analytiques pertinentes et aux paramètres de cycle requis. Pour les changements de produits impliquant des allergènes, mettez en relation la capacité de détection de la méthode et la couverture de l’échantillonnage avec l’évaluation du transfert. Pour les résidus chimiques, déterminez ce que la mesure de rinçage retenue permet de démontrer. La conductivité peut aider à confirmer l’élimination des produits de nettoyage conducteurs, mais elle ne permet pas d’établir que tous les résidus organiques ont été éliminés.
La conformité de l’équipement et la validation du nettoyage sur site ont également des champs d’application différents. Les recommandations relatives à la conception hygiénique, notamment les recommandations pertinentes de l’EHEDG ou les exigences 3-A applicables, peuvent guider l’évaluation de l’aptitude au nettoyage. Toute revendication de certification doit être vérifiée au regard du périmètre couvert pour l’équipement. Elle ne remplace pas les preuves démontrant qu’une procédure de fonctionnement sur site élimine une souillure particulière liée aux boissons.
Lorsqu’un échantillon prélevé sur un déflecteur ou un joint n’est pas conforme, conservez la portée spécifique de son emplacement. Faire une moyenne avec des échantillons satisfaisants prélevés ailleurs masque le problème. Examinez le dépôt, l’état du composant, l’accès au nettoyage, la performance de l’échantillonnage et les paramètres de cycle consignés. Corrigez la cause identifiée, puis répétez l’évaluation concernée et déterminez si une validation plus étendue est nécessaire.
Le rapport final doit définir les produits, les conditions de souillure, la configuration de l’équipement, les paramètres de nettoyage, les emplacements et méthodes d’échantillonnage, les limites, les écarts et les résultats justifiant l’approbation. Des exécutions répétées concluantes doivent démontrer la constance du procédé, selon une étendue justifiée par le risque et la variabilité. Toute modification des joints, déflecteurs, dispositifs de pulvérisation, formulations ou recettes de nettoyage doit déclencher une évaluation visant à déterminer si les preuves existantes restent applicables. Lorsque des résidus réapparaissent régulièrement à la même interface, cet emplacement appelle une décision d’ingénierie ou de maintenance avant l’acceptation de la procédure de nettoyage.