







ACTUALITÉS
Intégration d’une cuve de mélange dans une ligne de production de boissons à base de poudre
Une cuve de mélange convient à une ligne de boissons à base de poudre uniquement si elle peut mouiller, disperser et hydrater la recette dans le temps disponible entre deux lots en aval. Commencer par choisir la capacité de la cuve peut conduire à disposer d’un volume de stockage suffisant, mais d’une capacité de mélange insuffisante, à générer trop de mousse ou à utiliser un système de transfert incapable de maintenir le flux de production.
L’intégration doit donc partir de la formulation et d’un calendrier complet du lot. L’ajout de poudre, l’hydratation, l’ajustement de la température, les contrôles qualité, la vidange et le nettoyage mobilisent tous les équipements. La conception doit concilier ces opérations avec les exigences du procédé suivant, qu’il s’agisse de pasteurisation, d’homogénéisation, de stockage intermédiaire ou de remplissage.
Définir les caractéristiques des recettes avant de dimensionner la cuve
L’expression « boisson à base de poudre » englobe des ingrédients aux comportements très différents. Le sucre peut se dissoudre facilement dans des conditions adaptées, tandis que le cacao doit être dispersé et maintenu en suspension. Les poudres protéinées peuvent mousser et nécessitent une hydratation maîtrisée ; les hydrocolloïdes peuvent former des grumeaux enrobés de gel lorsque leur surface s’hydrate avant que le liquide n’atteigne le centre. Une cuve conçue pour une recette facile à dissoudre ne garantit pas son adéquation à l’ensemble de la gamme de produits.
La spécification de l’équipement doit définir les conditions de formulation les plus exigeantes :
- Volumes minimal et maximal des lots, y compris la charge initiale de liquide.
- Quantité de poudre, débit d’ajout et viscosité atteinte au cours du traitement.
- Plage de température requise et éventuelles limites d’exposition des ingrédients à la chaleur.
- Niveaux acceptables de mousse, d’air entraîné, de particules non dispersées et de sédimentation.
- Temps d’hydratation et critère mesurable de validation d’un lot.
Ces conditions déterminent bien plus que la puissance du moteur. Même avec un faible volume initial, la couverture de la turbine doit rester suffisante. L’augmentation de la viscosité modifie la circulation et le comportement à la vidange. La mousse et l’augmentation temporaire du volume pendant l’ajout de poudre exigent un espace de tête supérieur au volume final de la boisson. Spécifiez séparément le volume brut de la cuve et son volume utile de travail.
La taille des lots doit également être compatible avec le calendrier de production. À titre d’exemple, un lot utile de 2 000 litres avec un cycle complet de 90 minutes fournit un débit moyen d’environ 1 333 litres par heure, hors arrêts supplémentaires. Il ne peut pas alimenter en continu un procédé en aval consommant 2 000 litres par heure sans autre source de produit préparé. Une cuve tampon peut compenser les interruptions, mais pas un déficit de capacité permanent.
Distinguer le mouillage des poudres du mélange en cuve
Un agitateur qui assure efficacement la circulation d’une boisson finie peut néanmoins avoir du mal à incorporer des ingrédients secs. La circulation en cuve déplace le produit dans la cuve ; le mouillage met le liquide en contact avec la surface des poudres ; la dispersion désagrège les agglomérats ; l’hydratation nécessite un temps suffisant dans des conditions adaptées. Ces fonctions ne sont pas interchangeables.
Pour des ingrédients facilement solubles à faible dosage, un ajout contrôlé dans une cuve où la circulation est bien établie peut suffire. Les poudres difficiles à mouiller peuvent justifier l’emploi d’un système d’induction de poudre en ligne ou d’un mélangeur rotor-stator. Si la viscosité limite la circulation ou le transfert thermique à la paroi, un système à ancre ou à racleur peut être nécessaire. Le choix doit s’appuyer sur des essais de formulation, plutôt que sur une exigence générale de cisaillement élevé.
Un cisaillement plus important n’est pas toujours préférable. Dans des conditions de fonctionnement inadaptées, il peut augmenter la température du produit, incorporer davantage d’air ou modifier les structures sensibles au cisaillement. Lorsqu’une dispersion intensive est nécessaire, une solution efficace consiste à l’appliquer pendant l’incorporation de la poudre, puis à réduire l’intensité du mélange pendant la fin de l’hydratation.
Le débit d’alimentation en poudre fait partie intégrante de cette conception. Une alimentation plus rapide que la capacité du liquide à mouiller et entraîner la poudre favorise la formation d’amas flottants et de grumeaux. Définissez ensemble la séquence d’ajout, les limites de débit, la température du liquide et la plage de fonctionnement du mélangeur. Le déversement des sacs nécessite également un accès sûr et un dépoussiérage adapté ; le risque lié aux poussières combustibles doit être évalué en fonction des ingrédients et des conditions de manipulation réels.
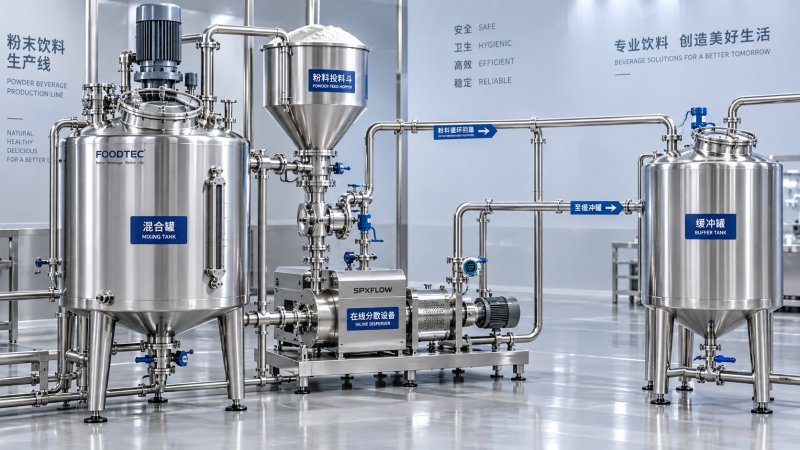
Un schéma de procédé type comprend le chargement d’eau traitée, l’ajout contrôlé de poudre, la recirculation à travers le dispositif de dispersion choisi, l’hydratation dans la cuve, la validation du lot et le transfert vers le procédé en aval. La tuyauterie doit distinguer la recirculation du transfert vers l’aval afin qu’une boisson insuffisamment traitée ne puisse pas contourner l’étape de mélange requise.
Concevoir le transfert en fonction du procédé en aval
La sortie de la cuve de mélange constitue une limite opérationnelle, et pas seulement un raccordement de tuyauterie. L’équipement récepteur peut nécessiter une pression d’entrée stable, une teneur en air limitée, une température définie ou une granulométrie maximale. Confirmez ces exigences avant de choisir la pompe et la tuyauterie de transfert.
Le point de fonctionnement de la pompe doit tenir compte de la viscosité maximale prévue de la boisson et des pertes de charge sur l’ensemble du circuit, notamment dans les vannes, les crépines, les échangeurs thermiques et les différences de hauteur. Vérifiez les conditions d’aspiration disponibles, en particulier avec des liquides chauds, un faible niveau dans la cuve ou des produits moussants. Un moteur plus puissant ne résout ni des conditions d’aspiration insuffisantes ni l’entrée d’air dans la conduite.
Si le procédé en aval ne peut pas s’arrêter entre les lots, une cuve tampon ou d’équilibrage hygiénique peut découpler le mélange du transfert. Son dimensionnement doit tenir compte de la durée d’interruption à compenser et du débit de production. Elle entraîne également un temps de séjour supplémentaire, des besoins de nettoyage accrus et un risque de sédimentation ; les besoins en agitation ou en recirculation doivent donc être évalués séparément.
La réutilisation d’équipements pour boissons nécessite les mêmes vérifications que l’achat d’équipements neufs. Des ensembles tels que Équipements industriels de brassage de la bière comprennent des cuves et des utilités de procédé, mais la capacité de brassage ne garantit pas l’aptitude au mélange de poudres. La géométrie de la turbine, le niveau minimal de fonctionnement, les dispositifs d’introduction des poudres, la vidange et l’accès pour le nettoyage doivent toujours faire l’objet d’une évaluation propre à l’application.
Intégrer la conception hygiénique et les besoins en utilités à l’implantation
La présence de raccords de nettoyage en place (NEP) sur une cuve ne garantit pas à elle seule que l’installation soit nettoyable. La solution de nettoyage doit atteindre l’agitateur, l’arbre et la zone du joint, l’entrée de poudre, les raccords d’instrumentation et toutes les surfaces difficiles d’accès. Le produit doit pouvoir s’écouler de la cuve et de la tuyauterie raccordée sans laisser de poches indésirables.
Les résidus de protéines, de matières grasses et d’hydrocolloïdes peuvent nécessiter des conditions de nettoyage différentes de celles de simples solutions sucrées. Définissez le cycle de nettoyage en fonction des salissures réelles, notamment la concentration des produits chimiques, la température, les conditions de circulation et le temps de contact. Confirmez auprès du fournisseur les exigences relatives aux dispositifs de nettoyage et à la capacité de retour, puis vérifiez la couverture et l’efficacité du nettoyage lors de la mise en service.
Les équipements d’induction de poudre requièrent une attention particulière, car des dépôts partiellement mouillés peuvent subsister dans les goulottes d’alimentation ou les interfaces situées hors du circuit liquide principal. La manipulation des poudres sèches et le nettoyage des zones de procédé humide doivent aussi être clairement séparés afin d’éviter que l’humidité ne pénètre dans les zones destinées à rester sèches.
Les utilités doivent être évaluées en fonction des appels simultanés, et non uniquement de la puissance nominale de chaque machine. Le chauffage, le refroidissement, le mélange et le nettoyage peuvent se chevaucher sur la ligne. Vérifiez la capacité électrique, l’alimentation en eau chaude ou en vapeur, la puissance frigorifique, l’air comprimé si nécessaire et le drainage. Prévoyez sur le plan d’installation l’accès nécessaire au remplacement des joints, au démontage du mélangeur, à la maintenance des instruments et au chargement des poudres en toute sécurité.
Définir le comportement des commandes aux interfaces des équipements
La seule automatisation de la vitesse de l’agitateur laisse d’importants risques de procédé sans contrôle. La séquence doit vérifier que la charge de liquide est suffisante avant l’ajout de poudre, maintenir les conditions de circulation requises, respecter les limites de température et empêcher la vidange tant que le lot ne satisfait pas aux critères de validation.
Les interverrouillages utiles comprennent la protection du mélangeur en cas de niveau bas, la confirmation du débit de recirculation avant l’induction de poudre, la protection contre les températures élevées et la vérification de la capacité de l’équipement récepteur avant le transfert. Les circuits de produit et de nettoyage doivent également être commandés afin d’éviter les raccordements involontaires. Un retour de position des vannes doit être spécifié lorsqu’une mauvaise orientation présente un risque important de contamination ou de procédé.
L’instrumentation doit être adaptée à la formulation. Les mesures au réfractomètre peuvent contribuer au contrôle de la concentration dans les systèmes adaptés contenant des matières dissoutes, mais les ingrédients en suspension compliquent leur interprétation. La conductivité ne constitue pas une mesure universelle de la concentration. Certaines recettes nécessitent des contrôles sur échantillon de la viscosité, du pH, de la dispersion ou de la teneur en matières solides avant validation.
Formalisez les responsabilités des fournisseurs dans un document d’interface commun couvrant l’emplacement des piquages, les types de raccordement, les limites de pression et de température, les besoins en utilités, les signaux de commande ainsi que la responsabilité des pompes, des vannes, de la tuyauterie et des logiciels. Cela évite que les écarts entre le périmètre du fournisseur de la cuve et celui de l’intégrateur de ligne ne provoquent des retards d’installation.
Mettre en service avec le produit, et pas seulement avec de l’eau
Les essais à l’eau peuvent démontrer l’étanchéité, le bon acheminement des fluides, la réponse des instruments et le fonctionnement mécanique de base. Ils ne peuvent pas valider l’incorporation des poudres, la maîtrise de la mousse, l’hydratation ni les performances de vidange à la viscosité de production.
Les essais de réception doivent couvrir les formulations qui imposent des contraintes différentes : poudres difficiles à mouiller, viscosité élevée, sensibilité à la mousse et volume minimal de fonctionnement. Convenez de critères de réception mesurables avant les essais, notamment le temps total du cycle, la qualité de la dispersion, l’uniformité de la concentration, la maîtrise de la température, les résidus après vidange et l’efficacité du nettoyage.
Testez la séquence complète, y compris le transfert vers les équipements en aval, le nettoyage et la reprise après interruption. Un arrêt de l’alimentation en poudre, une perte de recirculation ou l’indisponibilité de la cuve réceptrice doivent laisser le procédé dans un état défini. Le mélange n’est pas une étape d’élimination microbienne ; les températures d’hydratation, les temps de maintien et tout traitement ultérieur doivent rester conformes au procédé de sécurité alimentaire validé.
N’autorisez la mise en production de l’installation que lorsqu’elle démontre une préparation reproductible, un transfert satisfaisant et un nettoyage efficace dans les délais convenus. La capacité de la cuve constitue alors un élément vérifié des performances de la ligne, et non un substitut à celles-ci.