









ACTUALITÉS
Essais de réception d’une cuve de mélange à inclure dans une demande de devis pour des équipements de boissons
Une demande de devis pour une cuve de mélange doit définir des critères d’acceptation fondés sur des résultats de procédé mesurables : une composition uniforme dans un temps de mélange convenu, des surfaces en contact avec le produit faciles à nettoyer, une construction étanche et une régulation fiable de la température, si nécessaire. La capacité nominale ne suffit pas à établir ces éléments. Le programme d’essais doit préciser le liquide d’essai, les conditions de fonctionnement, les points de prélèvement, les instruments, les limites d’acceptation et les justificatifs requis avant l’expédition et après l’installation.
Distinguez les essais de réception en usine (FAT) des essais de réception sur site (SAT). Les essais en usine établissent la qualité de fabrication et les performances dans des conditions documentées. Les essais sur site confirment que la cuve installée fonctionne avec la tuyauterie, les utilités, les commandes et le procédé de production de boissons réels. Un essai à l’eau en usine ne permet pas d’établir les performances de mélange d’un sirop visqueux ni l’efficacité du nettoyage face à des résidus de jus séchés.
Définissez le lot d’essai avant de comparer les devis
Les limites d’acceptation n’ont de sens que si la plage de fonctionnement est définie. Indiquez séparément les volumes de travail minimal et maximal, distincts de la capacité totale de la cuve. Précisez la viscosité du produit à la température de traitement, les différences de densité entre les ingrédients, la teneur en matières solides, l’ordre d’ajout et les restrictions concernant la formation de mousse ou l’incorporation d’oxygène. Pour les boissons gazeuses, indiquez les conditions de pression requises et les critères de rétention du gaz carbonique.
Précisez dans le devis le dispositif de mélange : agitateur, boucle de recirculation externe ou combinaison des deux. Pour la recirculation, incluez dans le périmètre des essais la pompe, la position de la buse de retour, la configuration de la tuyauterie et les conditions de débit. Sinon, une cuve testée avec une pompe temporaire en usine pourrait se comporter différemment avec le circuit de transfert installé.
Tout liquide de substitution doit être justifié par écrit. De l’eau contenant un traceur soluble est utile pour évaluer la répartition d’un liquide, mais ne reproduit ni le mouillage des poudres, ni la suspension de pulpe, ni la dispersion d’un sirop concentré. Lorsque ces fonctions déterminent l’adéquation de l’équipement, prévoyez un essai représentatif du procédé ou réservez leur acceptation aux SAT.
Évaluez l’uniformité du mélange par prélèvement d’échantillons
Précisez la propriété mesurée qui attestera de la réussite du mélange. La concentration en solides solubles peut convenir à la dilution d’un sirop ; une autre formulation peut nécessiter une mesure de l’acidité, de la conductivité ou d’un ingrédient spécifique. La mesure doit permettre de distinguer les différences attendues et rester fiable à la température d’essai. La conductivité, par exemple, nécessite une compensation de température et une concentration de traceur comprise dans la plage utile de l’instrument.
Prélevez des échantillons à des endroits révélant une mauvaise circulation : dans les zones supérieure, médiane et inférieure, ainsi qu’à la sortie, le cas échéant. Une seule vanne de prélèvement ne démontre la composition qu’en ce point. Exigez une méthode de prélèvement convenue, qui évite les conduites d’échantillonnage stagnantes et ne perturbe pas suffisamment le lot pour masquer une zone morte.
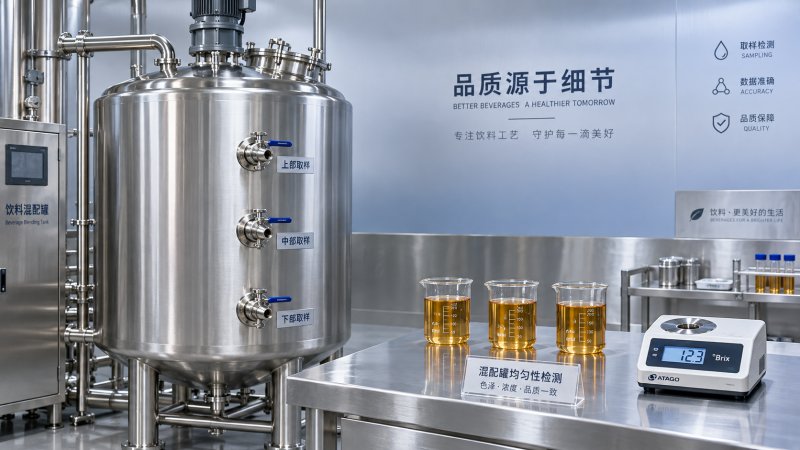
Définissez le moment où démarre le chronométrage du mélange, précisez si le temps d’ajout des ingrédients est inclus et si le mélange se poursuit pendant les prélèvements. Consignez la vitesse de l’agitateur ou le débit de recirculation, la température du liquide, le niveau de remplissage et l’ordre d’ajout. Testez les deux limites de la plage de volumes de travail requise : une cuve pleine met à l’épreuve la distance de circulation, tandis qu’un faible niveau de remplissage peut révéler une immersion insuffisante de l’hélice ou une agitation excessive de la surface.
Le critère de réussite doit exiger que chaque échantillon spécifié respecte la tolérance de composition convenue dans le délai maximal de mélange. Une moyenne acceptable peut masquer des concentrations locales inacceptables. Indiquez les tolérances dans des unités pertinentes pour la recette et tenez compte de l’incertitude de mesure. Des mesures répétées après la première conformité apparente permettent de vérifier que l’uniformité est stable.
Si la mousse, l’incorporation d’oxygène ou l’endommagement des matières solides affecte la qualité du produit, ajoutez un critère distinct et une méthode de mesure. Une homogénéisation rapide obtenue par la formation d’un vortex inacceptable constitue un échec lorsque la maîtrise de l’oxygène fait partie des exigences du procédé.
Vérifiez les matériaux et la fabrication avant de fermer les accès
Exigez des documents relatifs aux matériaux, assurant leur traçabilité jusqu’à l’enveloppe en contact avec le produit, au fond, aux buses et aux autres composants mouillés. Les joints et les sièges de vanne doivent également être constitués de matériaux identifiés et compatibles avec la boisson et les produits chimiques de nettoyage. Si une identification positive des matériaux est spécifiée, définissez son périmètre et conservez les résultats avec les références des composants.
Le contrôle des soudures doit porter sur l’état de surface interne, les fissures, les piqûres, le manque de fusion détectable par la méthode choisie et les interstices susceptibles de retenir le produit. Les photos d’inspection doivent comporter des références de localisation. Précisez les zones nécessitant un examen visuel et celles exigeant des contrôles supplémentaires adaptés à la conception de la fabrication ; une déclaration générique indiquant que les soudures sont « testées » ne définit pas le périmètre.
Les critères d’acceptation de l’état de surface doivent préciser la méthode de mesure et les points de contrôle, y compris des zones de soudure représentatives. Une enveloppe polie ne permet pas d’établir l’état des surfaces derrière les raccords ou autour d’un trou d’homme. Incluez les comptes rendus du nettoyage et du traitement de surface spécifiés après fabrication, ainsi que le contrôle des zones inaccessibles avant leur fermeture lors de l’assemblage.
Par exemple, lescuves à vin en acier inoxydable de 15 000 L répertoriées sont fabriquées en acier inoxydable 304 et comprennent une double enveloppe de refroidissement, une boule de lavage rotative et un fond incliné. Ces caractéristiques impliquent des essais portant sur les matériaux, la double enveloppe, la couverture de pulvérisation et le drainage. La description des fonctions de fermentation et de stockage ne permet pas d’établir les performances de mélange ; toute fonction d’agitation ou de recirculation nécessite sa propre spécification et son propre essai.
Distinguez les essais d’étanchéité de la cuve, de la double enveloppe et des vannes
La demande de devis doit exiger une procédure écrite d’essai d’étanchéité précisant chaque limite d’essai, le fluide, la pression ou la hauteur de liquide, la durée, la précision des instruments et le critère d’acceptation. Les circuits de la cuve et de la double enveloppe ont des limites de conception différentes et doivent être testés en conséquence. Les conditions d’essai doivent respecter la conception approuvée et la procédure d’essai applicable ; une cuve atmosphérique ne doit pas être considérée comme un équipement sous pression.
Consignez les observations relatives aux fuites au niveau des soudures, raccords, trous d’homme, joints et connexions. Lorsque l’isolement des vannes est important, définissez séparément les critères d’acceptation des fuites au siège et des fuites externes. Vérifiez l’absence de déformation permanente après les essais et précisez les contrôles requis pour les zones réparées.
Un dispositif de protection contre les surpressions et les dépressions doit être vérifié au regard des exigences approuvées de protection de la cuve. Sa seule présence ne garantit pas une protection adéquate pendant le remplissage, la vidange, le refroidissement ou le nettoyage. Les conduits d’évent installés et les éventuelles restrictions doivent faire partie des SAT.
Vérifiez la couverture de nettoyage, puis évaluez l’élimination des résidus
Une boule de lavage rotative constitue un dispositif de nettoyage, mais son efficacité dépend de la pression d’alimentation, du débit, de sa position et des obstacles. Exigez un essai de couverture avec une méthode convenue utilisant un traceur visible ou fluorescent. Incluez la face inférieure du trou d’homme, l’intérieur des buses, les raccords d’instrumentation et les zones masquées par les composants internes. Consignez les conditions à l’entrée du dispositif de nettoyage pendant l’essai.
Un essai de couverture établit que le liquide de nettoyage atteint une surface. Un essai d’élimination des résidus établit si le cycle de nettoyage spécifié élimine les salissures concernées. Pour les jus, les sirops ou d’autres dépôts persistants, définissez les salissures représentatives, les conditions d’exposition ou de séchage, les produits chimiques de nettoyage, la température, la durée de circulation et les points de prélèvement.
L’acceptation doit reposer sur une méthode convenue de détection des résidus, avec une limite de détection adaptée. La conductivité du rinçage final ne suffit pas à établir que tous les résidus de boisson ont été éliminés. Si une validation microbiologique est requise, définissez-la séparément de la propreté physique et de la couverture de pulvérisation.
Incluez un essai de drainage avec la cuve dans son orientation d’installation prévue. Consignez les endroits où du liquide reste après la durée de vidange spécifiée, notamment dans les cavités de vannes et les tuyauteries raccordées. Un fond incliné perd son avantage si l’alignement à l’installation ou une sortie surélevée provoque une accumulation de liquide.
Adaptez les essais de température et de régulation aux fonctions réelles
Pour une cuve de mélange à double enveloppe, précisez la température initiale, la température cible, le volume du lot, les propriétés du liquide d’essai, la température d’entrée des utilités et leur débit. Convenez si les critères d’acceptation portent sur la durée de refroidissement, la durée de chauffage, l’uniformité de température ou ces trois éléments. Un résultat de température sans conditions relatives aux utilités ne permet pas une comparaison pertinente.
Comparez les températures mesurées par les sondes installées avec une référence étalonnée et prélevez des échantillons à d’autres endroits si une stratification est plausible. La précision de la sonde et l’uniformité du lot sont deux résultats distincts : même correctement étalonnée, une sonde peut se trouver dans une zone non représentative.
Les essais fonctionnels doivent couvrir la séquence de commande installée, les alarmes et les verrouillages pertinents. Ils peuvent notamment vérifier que l’agitateur ne peut pas fonctionner en dessous du niveau de liquide autorisé et que la réaction définie à une défaillance de sonde est bien appliquée. Consignez les réponses effectives des équipements et les conditions de rétablissement.
Joignez à la demande de devis les justificatifs d’acceptation et la procédure de traitement des échecs
Utilisez une matrice d’acceptation pour assurer le suivi des essais à effectuer lors du devis, de la fabrication et de la mise en service.
Précisez quels essais échoués empêchent l’expédition ou l’acceptation finale, qui fournit les matériaux d’essai et qui prend en charge les coûts de correction et de nouvel essai. Exigez que les écarts soient consignés avec leur incidence sur le résultat. L’acceptation finale doit intervenir après clôture des non-conformités convenues, les plans révisés et les rapports d’essai devant correspondre à l’équipement livré.