








ACTUALITÉS
Pressions nominales des fermenteurs à bière : points à vérifier avant le spunding
Un fermenteur à bière ne convient à la fermentation sous pression avec une vanne spunding que si ses limites de pression documentées, ses composants installés et ses dispositifs de protection contre la pression sont adaptés aux conditions d’exploitation prévues. Une construction en acier inoxydable, un couvercle étanche ou un lot réussi sous pression ne suffisent pas à établir cette aptitude. Si l’identité de la cuve et sa pression de service admissible ne peuvent pas être vérifiées à partir de documents fiables, la rétention du CO₂ produit par la fermentation doit rester en dehors de sa procédure d’exploitation approuvée.
Pour les équipes chargées du contrôle qualité et de la sécurité, la décision repose sur trois vérifications : la pression que peut supporter l’ensemble complet, la manière dont l’excès de pression sera évacué et le respect des limites approuvées pendant la fermentation, le refroidissement, le transfert et le nettoyage. Le point de consigne de la vanne spunding est un élément de cette évaluation ; il ne constitue pas la pression nominale de la cuve.
Déterminer ce que couvre réellement la pression nominale
Commencez par la plaque signalétique de la cuve et les documents qui l’accompagnent. Faites correspondre le numéro de série ou l’identifiant de l’équipement aux documents du fabricant. Ceux-ci doivent préciser la pression admissible à la température concernée, la base de conception et toute restriction d’utilisation. Vérifiez si les valeurs de pression sont relatives ou absolues et utilisez des unités cohérentes dans la procédure d’exploitation, les instruments et les spécifications des soupapes.
Plusieurs valeurs peuvent figurer dans un devis ou un dossier d’équipement : la pression de conception, la pression maximale admissible en service, la pression d’épreuve et la pression de service recommandée. Elles ont des fonctions différentes. Un essai de pression démontre les performances dans des conditions d’essai spécifiées ; la pression d’épreuve n’autorise pas l’exploitation courante à cette valeur. Lorsque la terminologie diffère selon les normes ou les fabricants, demandez une explication écrite de la limite de service autorisée.
La pression nominale doit également couvrir la configuration installée dans la brasserie. La virole d’une cuve peut présenter une capacité de pression documentée alors qu’un couvercle de remplacement, une fermeture de trou d’homme, un voyant ou un raccord ajouté présente une limite inférieure. Examinez l’ensemble de l’enveloppe sous pression, y compris les raccordements aux équipements soumis à la même pression. La pression nominale des colliers, des joints et des embouts dépend de l’assemblage et des conditions de service ; la seule nuance du matériau d’un composant ne suffit pas.
- Documents de la cuve : identification, pression et température admissibles, norme de conception applicable, documents d’inspection ou de conformité.
- Fermetures et raccords : aptitude à la pression du trou d’homme, du couvercle, des colliers, des vannes, des voyants, des raccords d’instrumentation et des joints.
- Espaces sous pression distincts : limites indépendantes de la chambre produit et de la double enveloppe de refroidissement, y compris toute restriction relative aux différences de pression entre ces espaces.
- Historique de l’équipement : réparations, ajouts soudés, pièces de rechange, corrosion, déformation ou autres modifications susceptibles d’affecter la pression nominale d’origine.
La conception hygiénique et l’intégrité sous pression nécessitent des preuves distinctes. Un intérieur poli, l’aptitude au contact alimentaire ou la possibilité d’un nettoyage en place peuvent contribuer à l’assainissement, mais aucun de ces éléments n’autorise la rétention du CO₂. Une cuve de stockage atmosphérique ne peut pas être transformée en fermenteur sous pression par le simple ajout d’une vanne spunding.
Interpréter la certification au regard de l’installation
Une mention telle que « cuve certifiée » est incomplète si elle ne précise pas la norme, l’équipement concerné et les documents justificatifs. Le code ASME Boiler and Pressure Vessel Code, section VIII, et la directive européenne relative aux équipements sous pression sont des exemples de référentiels susceptibles de s’appliquer selon le pays de destination et la classification de l’équipement. Ils ont des rôles différents : un code de construction et un cadre réglementaire de conformité ne doivent pas être considérés comme des mentions interchangeables.
Pour une brasserie, la question pratique est de savoir si les documents fournis satisfont aux exigences applicables sur le site d’installation. La certification de construction peut devoir être complétée par un enregistrement, un examen de l’installation ou des inspections périodiques conformément aux règles locales. Une marque de conformité apposée sur un accessoire ne prouve pas la conformité de l’ensemble du fermenteur.
Demandez des documents associés à la cuve concernée, plutôt qu’un certificat général de l’entreprise. Selon le référentiel applicable, les justificatifs peuvent inclure un rapport de données du fabricant, une déclaration de conformité, la traçabilité des matériaux, les dossiers de soudage, les rapports d’examen et les documents relatifs aux essais de pression. Les documents requis varient ; il est plus utile de déterminer quelles exigences s’appliquent et si les dossiers y répondent que de rassembler tous les certificats possibles.
Les modifications apportées après la livraison doivent faire l’objet du même examen. L’ajout d’un piquage soudé, la modification d’une fermeture ou le remplacement d’un accessoire sous pression peut affecter les hypothèses de conception d’origine. Avant de remettre la cuve en service sous pression, faites évaluer ces modifications par le fabricant responsable ou par un spécialiste qualifié des équipements sous pression.
Distinguer la régulation de pression de la protection contre les surpressions
La vanne spunding régule la pression de fermentation en libérant du gaz autour d’un point de consigne réglable. Le dispositif de décharge de pression protège l’équipement lorsque la régulation échoue ou ne peut pas gérer le débit de gaz. Une brasserie ne doit pas supposer qu’une vanne spunding remplit ces deux fonctions, sauf si sa conception documentée, sa capacité et son acceptation au titre des exigences applicables autorisent explicitement cette utilisation.
Le point de consigne d’exploitation doit être suffisamment inférieur au réglage du dispositif de décharge afin de tenir compte des variations de régulation et des fluctuations du procédé. Le réglage de protection doit respecter la limite admissible de la cuve et les exigences applicables. Toute accumulation de pression autorisée pendant la décharge relève des règles d’ingénierie applicables ; elle ne doit jamais être considérée comme une marge supplémentaire pour l’exploitation.
La capacité de décharge est aussi importante que la pression d’ouverture. Une soupape qui s’ouvre à la pression correcte peut rester insuffisante si elle ne peut pas évacuer le débit entrant prévisible. Examinez la production de gaz de fermentation, les alimentations en CO₂ raccordées, la défaillance du régulateur et les autres sources de pression pertinentes. Le dimensionnement de la capacité doit s’appuyer sur les données du dispositif de décharge concerné et sur une méthode d’ingénierie appropriée, en tenant compte des conditions d’évacuation et de la contre-pression.
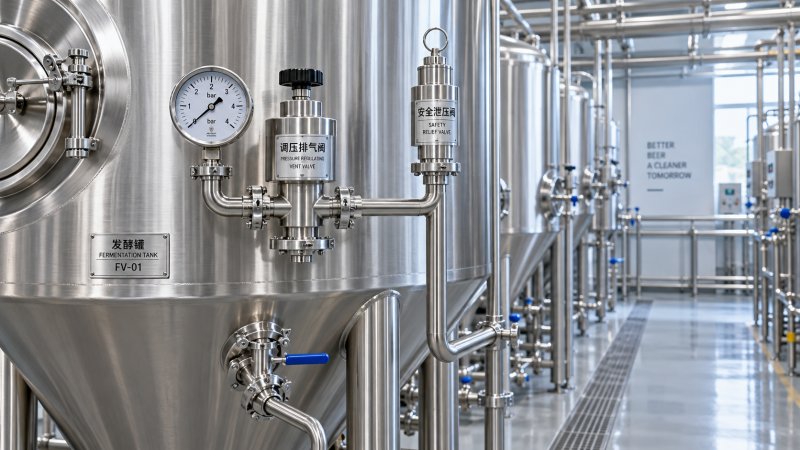
Suivez tout le parcours de décharge, du raccordement de la cuve jusqu’au point de rejet. La mousse, la levure, les particules de houblon, les dépôts séchés ou les résidus de nettoyage peuvent obstruer un passage étroit. Une vanne d’isolement peut également neutraliser la protection si sa position n’est pas contrôlée selon une configuration approuvée. La tuyauterie de décharge doit permettre le bon fonctionnement du dispositif et acheminer le CO₂ évacué en toute sécurité ; un tuyau de rallonge n’est pas automatiquement sans danger.
L’entretien doit respecter les instructions du fabricant du dispositif et les exigences d’inspection applicables. Conservez les enregistrements d’identification, de réglage, d’examen, d’entretien et de remplacement. Un aspect propre ne prouve ni la pression d’ouverture correcte ni la capacité de décharge requise. Évitez les essais improvisés au gaz comprimé : les essais pneumatiques présentent des risques liés à l’énergie accumulée et nécessitent une procédure contrôlée.
Approuver l’ensemble du cycle d’exploitation avant le premier lot fermenté sous pression
L’aptitude à la pression peut évoluer au cours d’un lot même si le point de consigne de la vanne spunding reste fixe. Le refroidissement augmente la dissolution du CO₂ et peut réduire la pression dans l’espace de tête. La vidange ou le pompage de la bière peut également créer un vide si le gaz ne peut pas entrer en quantité suffisante. Une cuve conçue pour une pression positive peut n’autoriser qu’un faible vide, voire aucun ; le refroidissement à froid et le transfert nécessitent donc leurs propres mesures de protection.
Vérifiez la limite de vide documentée ainsi que l’aptitude de tout dispositif de décharge de vide ou de toute alimentation contrôlée en gaz. Si la qualité du produit exige l’exclusion de l’oxygène, intégrez cette exigence à la configuration de pression et de vide approuvée. Une cuve fermée sans protection ne doit pas servir de méthode pour préserver un espace de tête sans oxygène.
Le nettoyage entraîne d’autres conditions. Les variations de température, la condensation de la vapeur, la compatibilité chimique et le fonctionnement de la double enveloppe peuvent imposer des contraintes différentes de celles rencontrées pendant la fermentation. Les procédures doivent préciser la dépressurisation et l’isolement en toute sécurité avant l’ouverture des fermetures ou le démontage des raccords, ainsi qu’un moyen fiable de vérifier que la pression emprisonnée a été évacuée.
Le contrôle qualité joue également un rôle dans la définition de la plage d’exploitation. La rétention du CO₂ peut affecter le comportement de la fermentation et la carbonatation ; les profils de pression doivent donc être évalués en tenant compte des performances de la levure, de l’atténuation, de la température et des spécifications de la bière visée. Le respect des limites mécaniques de la cuve ne suffit pas à valider le procédé de brassage.
Avant la mise en production, consignez la plage de pression approuvée, le réglage de la vanne spunding, la configuration de décharge, les protections contre le vide, les vérifications des instruments et les mesures à prendre par les opérateurs en cas de pression anormale. L’étalonnage du manomètre doit être adapté à la plage d’exploitation et les opérateurs doivent disposer d’instructions claires en cas de hausse de pression, d’évacuation obstruée ou de désaccord entre les instruments.
Un dossier d’approbation complet doit permettre à l’équipe suivante de répondre sans interprétation à trois questions : quelle limite s’applique à cette cuve dans sa configuration installée, qu’est-ce qui la protège en cas de défaillance de la régulation de pression et quelle mesure prendre lorsque l’exploitation sort de la plage approuvée ? Si une réponse dépend d’une hypothèse non documentée, corrigez cette lacune avant de fermer le fermenteur pour la fermentation sous pression avec une vanne spunding.