








ACTUALITÉS
Dimensionnement d’un fermenteur à bière : adapter le volume utile à la capacité de production de la brasserie
Dimensionnez une cuve de fermentation de bière en fonction du volume de moût froid transféré dans la cuve, du nombre de brassins prévu par remplissage et de l’espace de tête nécessaire au processus de fermentation. La capacité nominale, à elle seule, ne permet pas de déterminer si une cuve est adaptée à la salle de brassage. La spécification doit préciser à la fois le volume de liquide utile et le volume intérieur total, avec suffisamment de détails pour confirmer les performances de refroidissement aux niveaux de remplissage prévus.
Commencez par mesurer les volumes transférés pour les recettes qui utiliseront la cuve. Évaluez ensuite le calendrier de remplissage et la durée d’occupation de chaque cuve. Ces deux calculs répondent à des questions différentes : la taille nécessaire de chaque fermenteur et le nombre de fermenteurs requis pour la production.
Déterminer le volume qui arrive réellement dans le fermenteur
Les indications de capacité de la salle de brassage peuvent désigner le volume de la cuve d’ébullition, le volume de moût chaud obtenu ou la taille de brassin visée. Aucun de ces chiffres ne doit automatiquement servir à définir le volume utile requis du fermenteur. Le moût retenu avec les lies, le liquide restant dans les conduites de transfert et les variations de volume liées à la température créent des écarts entre ces valeurs.
Utilisez un point de mesure cohérent : le volume de moût froid transféré après l’échangeur thermique, exprimé à une température indiquée. Si ce volume est mesuré directement, ne soustrayez pas une nouvelle fois les pertes lors du transfert en amont. Si seules les mesures de la cuve d’ébullition sont disponibles, rapprochez-les du volume effectivement transféré en aval avant de choisir une cuve.
Les variations entre recettes sont importantes. Un moût fortement houblonné peut laisser davantage de liquide avec les solides de la cuve d’ébullition, tandis qu’une autre longueur de brassin ou une autre densité cible modifie le volume transféré. Déterminez la plage prévue au lieu de vous fier à un seul brassin réussi. La valeur supérieure détermine la capacité requise ; la valeur inférieure permet de vérifier si la cuve peut réguler la température lors de remplissages plus faibles.
Capacité liquide requise = volume de moût froid par brassin × nombre de brassins par remplissage + ajouts liquides ultérieurs.
Les ajouts ultérieurs comprennent la suspension de levure et tout ingrédient liquide prévu qui augmente sensiblement le volume. Le rendement en bière conditionnée doit faire l’objet d’un calcul distinct : l’élimination de la levure, les prélèvements et les pertes en aval réduisent le volume commercialisable, mais pas l’espace initial nécessaire à la fermentation.
Convertir le volume utile en capacité totale de la cuve
Demandez ce que comprend la capacité annoncée. Une désignation telle que « fermenteur de 20 hL » peut correspondre au volume utile ou au volume intérieur total. Les plans doivent indiquer le niveau de liquide correspondant au volume utile spécifié, y compris le liquide contenu dans le cône. Les dimensions extérieures ne permettent pas d’établir la capacité utile.
L’espace de tête doit pouvoir accueillir la mousse et les gaz de fermentation sans que le produit obstrue la sortie de gaz. Le besoin varie selon le comportement de la levure, la composition du moût, la température de fermentation et le régime de pression prévu. Une fermentation vigoureuse et une fermentation modérée ne justifient pas nécessairement le même niveau de remplissage maximal.
Lorsque l’espace de tête est exprimé en fraction du volume total, utilisez la formule suivante :
Volume intérieur total = volume de liquide requis ÷ (1 − fraction de l’espace de tête).
À titre d’exemple, supposons que chaque brassin fournisse 1 000 L de moût froid et que le fermenteur reçoive deux brassins. En ignorant les ajouts pour cet exemple, le volume de liquide requis est de 2 000 L. Si la spécification du procédé réserve 20 % du volume total à l’espace de tête, le volume intérieur total doit être d’au moins 2 500 L. Ces valeurs hypothétiques illustrent le calcul ; elles ne constituent pas une marge de fermentation universelle.
La base de calcul du pourcentage est importante. Ajouter 20 % à 2 000 L donne une cuve de 2 400 L, dans laquelle l’espace vide ne représente que 16,7 % du volume total. Indiquez explicitement si la marge correspond à un pourcentage du volume de liquide ou du volume total de la cuve.
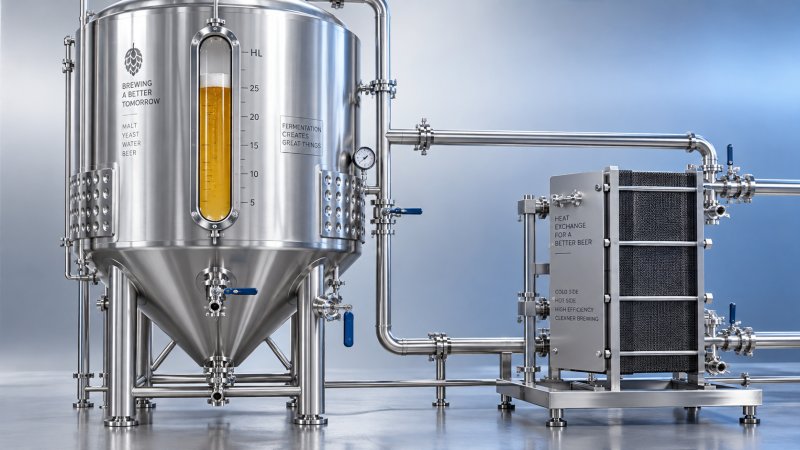
Vérifiez la position du niveau de liquide maximal par rapport à la sortie de gaz, au dispositif de pulvérisation et aux autres équipements internes. Un volume supplémentaire de la virole n’est utile que si la configuration de la cuve préserve le dégagement nécessaire à la fermentation. La maîtrise de la mousse nécessite également un système d’évacuation des gaz adapté ; l’espace de tête ne peut pas compenser une conduite de décharge trop restrictive.
Le remplissage en plusieurs brassins modifie les conditions de fonctionnement
Un fermenteur pouvant contenir deux brassins réduit le nombre de cuves nécessaires pour un volume de production donné, mais son utilisation dépend de la possibilité de transférer des brassins compatibles dans un délai de remplissage acceptable. Si le second brassin est retardé, la cuve reste partiellement remplie alors que les conditions de fermentation évoluent déjà.
Définissez l’intervalle maximal entre les transferts, ainsi que les procédures d’ensemencement avec la levure et d’aération du moût. Les ajouts ultérieurs introduisent du moût frais dans une cuve où la fermentation a commencé. Leur température, l’apport d’oxygène et le moment de l’ajout doivent donc être définis selon une base de procédé précise. Un remplissage réparti sur plusieurs jours de production nécessite une évaluation qui ne se limite pas à doubler la production de la salle de brassage.
Le premier brassin doit également atteindre une surface de refroidissement suffisante pour permettre le contrôle de la température. Une cuve conçue pour recevoir deux brassins complets peut être peu performante à moitié pleine si le liquide reste sous une grande partie de la jaquette. Demandez le volume minimal de fonctionnement pris en charge et précisez quelles zones de la jaquette restent efficaces à ce niveau.
Comparez les configurations en fonction du calendrier de production :
Calculer le nombre de cuves à partir du cycle complet d’occupation
La seule durée de fermentation sous-estime l’occupation des cuves. Incluez le remplissage, la fermentation, toute maturation effectuée dans la même cuve, le refroidissement, le transfert, le nettoyage et la préparation du remplissage suivant. Si la bière est transférée dans une cuve de conditionnement distincte, prenez en compte le moment réel où le fermenteur est libéré.
Nombre de cuves de base = remplissages de fermenteur par semaine × jours d’occupation ÷ 7. Arrondissez au nombre entier supérieur, puis vérifiez le résultat à l’aide d’un calendrier. Une capacité moyenne ne révèle pas les conflits entre les jours de brassage prévus et les dates de libération des cuves.
Par exemple, quatre brassins par semaine regroupés par deux donnent deux remplissages de fermenteur par semaine. Avec une durée d’occupation hypothétique de 21 jours, six cuves fournissent la capacité théorique en régime permanent. Ce calcul ne prévoit aucune capacité supplémentaire en cas de fermentation prolongée, de maintenance ou de retard de transfert. Un calendrier opérationnel doit indiquer quand chaque cuve est nettoyée et disponible.
Pour une gamme de bières variée, calculez l’occupation par recette et par cuve prévue. Une bière à maturation longue peut immobiliser une grande cuve nécessaire à plusieurs cycles plus courts. Augmenter la capacité individuelle des cuves ne résoudra pas ce conflit si les brassins compatibles ne peuvent pas être regroupés ou si des retards de stockage en aval empêchent la libération des cuves.
Exiger des plans et des données de performance à l’appui de la capacité annoncée
Deux cuves ayant le même volume utile peuvent différer par leur hauteur, leur diamètre, la géométrie de leur cône et la surface de leur jaquette. Une colonne de liquide plus haute augmente la pression hydrostatique au fond. La géométrie influe également sur la collecte de la levure et sur le rapport entre le niveau de liquide et les surfaces de refroidissement. Augmenter la capacité nécessite donc davantage qu’une simple mise à l’échelle de la capacité indiquée.
L’évaluation du refroidissement doit porter sur l’évacuation de la chaleur de fermentation et sur le programme de refroidissement prévu. Précisez les conditions d’alimentation en glycol, le débit disponible, le zonage de la jaquette, ainsi que les niveaux de remplissage minimal et maximal. Une performance de refroidissement démontrée à pleine capacité ne prouve pas que la température sera maîtrisée lors du remplissage d’un seul brassin dans une cuve plus grande.
Une construction en acier inoxydable, des surfaces intérieures polies et des raccords de nettoyage ne suffisent pas non plus à établir l’aptitude à la fermentation. Unecuve de stockage d’huile végétale alimentaire pour installation industrielle peut comporter une jaquette glycolée, une évacuation conique et une boule de lavage CIP ; ces caractéristiques ne garantissent toutefois ni l’espace de tête requis pour la fermentation ni l’aptitude à la pression de service prévue. Les spécifications d’une cuve de stockage ne peuvent pas remplacer la définition des conditions de fonctionnement d’un fermenteur.
La spécification finale de dimensionnement doit relier le volume de moût froid requis à un niveau utile repéré, à l’espace de tête réservé, au remplissage minimal pris en charge et à l’intervalle maximal entre les remplissages. Indiquez les limites de conception en pression et en dépression conformément aux conditions de fermentation, de refroidissement, de transfert et de nettoyage. Les plans d’installation doivent également montrer les dégagements nécessaires à l’accès et aux raccords : un volume de cuve suffisant présente peu d’intérêt pratique si la cuve proposée ne peut pas être installée ou entretenue dans l’espace disponible.