











ACTUALITÉS
Pourquoi de la mousse se forme-t-elle dans une cuve de mélange de boissons ?
De la mousse se forme dans une cuve de mélange de boissons lorsque du gaz est introduit dans le liquide plus rapidement qu’il ne peut s’en échapper et que les ingrédients stabilisent les bulles ainsi créées. L’agitation, les éclaboussures, les prises d’air, le dioxyde de carbone dissous et la recette elle-même peuvent tous y contribuer. La première étape la plus utile consiste à déterminer à quel moment la mousse apparaît : pendant le remplissage, le mélange, l’ajout des ingrédients ou le transfert. Chaque étape oriente vers une cause différente.
Une certaine quantité de mousse en surface est normale, en particulier avec les produits riches en protéines ou gazéifiés. Elle devient un problème de production lorsqu’elle occupe du volume utile, gêne la lecture du niveau, entraîne du produit dans les évents ou complique le transfert d’un mélange homogène.
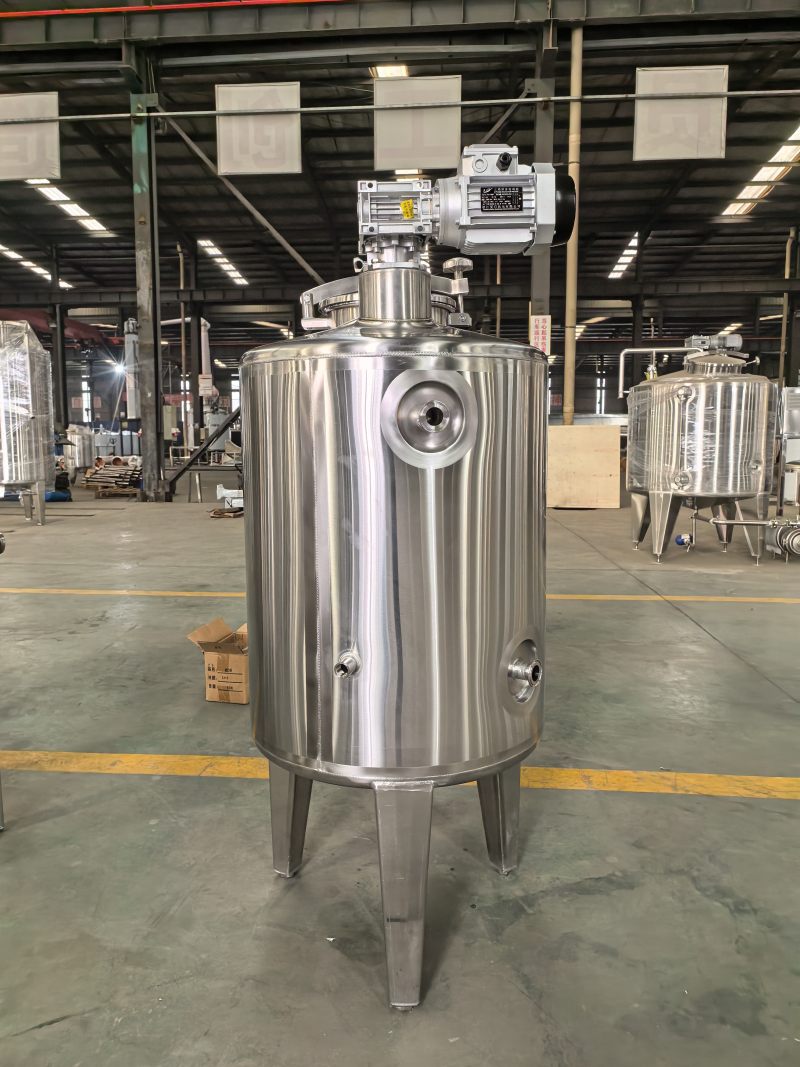
Commencez par repérer l’étape à l’origine de la mousse
Observez le lot à chaque étape de l’opération, à l’aide du voyant de la cuve ou d’un autre point d’observation autorisé. Notez le niveau de liquide, le réglage de l’agitateur, l’ingrédient ajouté et les conditions de transfert au moment où la mousse commence à monter. N’ouvrez pas une cuve étanche en cours de fonctionnement, sauf si la procédure l’autorise expressément.
- La mousse apparaît pendant le remplissage : vérifiez si le liquide tombe librement depuis l’entrée, si une conduite de retour se déverse au-dessus du niveau du liquide ou si de l’air pénètre du côté aspiration du système de transfert.
- La mousse augmente au démarrage de l’agitateur : vérifiez la présence d’un vortex en surface, d’éclaboussures et d’un niveau de liquide bas.
- La mousse apparaît après l’ajout d’un ingrédient particulier : cet ingrédient peut stabiliser les bulles ou libérer du gaz. Son débit et sa méthode d’ajout peuvent également introduire de l’air.
- La mousse augmente pendant le pompage ou la recirculation : inspectez les conditions d’aspiration, les raccords et le point de retour, ainsi que toute variation de pression ou de température susceptible d’affecter le gaz dissous.
- La mousse persiste après l’arrêt du mélange : les ingrédients ou des résidus de produits de nettoyage peuvent ralentir l’éclatement des bulles. La persistance de la mousse ne permet pas, à elle seule, de déterminer laquelle de ces causes est en jeu.
Dans la mesure du possible, modifiez une seule condition de fonctionnement à la fois et comparez le résultat avec le même produit et un lot de taille similaire. Réduire la vitesse du mélangeur et modifier simultanément la méthode de remplissage peut réduire la mousse, mais ne permettra pas de savoir quel réglage a été utile.
L’agitation peut entraîner de l’air dans le mélange
Un vortex visible indique souvent que la surface est aspirée vers la turbine. Si le vortex atteint la turbine, de l’air peut être entraîné sous la surface et dispersé en petites bulles. Une turbulence excessive à la surface peut également créer de la mousse sans vortex profond.
Réduisez progressivement la vitesse de l’agitateur tout en vérifiant que le lot reste correctement mélangé. Une vitesse plus faible n’est pas automatiquement préférable : les poudres doivent toujours se disperser et les ingrédients doivent atteindre l’homogénéité requise. Utilisez le réglage le plus bas permettant d’atteindre de manière fiable l’objectif du procédé et vérifiez le résultat au regard des exigences de mélange du produit.
Le niveau de liquide compte autant que la vitesse. Une turbine qui fonctionne bien au volume de travail habituel peut provoquer une forte perturbation de la surface lorsque la cuve ne contient qu’une petite quantité de liquide. Respectez le niveau minimal de fonctionnement de l’équipement et évitez de faire tourner le mélangeur pendant le début du remplissage si la procédure ne l’exige pas.
Si la formation de mousse reste récurrente malgré des réglages de fonctionnement acceptables, il peut être nécessaire de réévaluer la turbine, son emplacement, les chicanes et la géométrie de la cuve. L’ajout de chicanes ou le remplacement d’une turbine peut modifier la circulation et l’efficacité du nettoyage. Toute modification de l’équipement doit donc être évaluée dans le cadre du procédé dans son ensemble.
Le remplissage et le transfert peuvent introduire de l’air sans que cela soit évident
Un flux qui tombe d’une entrée située au-dessus de la surface du liquide peut entraîner de l’air en éclaboussant. Lorsque la conception de la cuve et les exigences d’hygiène le permettent, une entrée immergée ou un dispositif de remplissage réduisant la hauteur de chute peut limiter cet effet. Soyez particulièrement attentif au début du remplissage, avant que l’entrée ne soit recouverte.
De l’air peut également pénétrer en amont de la cuve. Un collier desserré, un joint endommagé, un raccord mal positionné ou une alimentation insuffisante en liquide de la pompe peuvent introduire du gaz dans le flux de produit. Une prise d’air du côté aspiration ne provoque pas toujours une fuite de liquide visible lorsque la pompe fonctionne. Inspectez donc les raccords et les joints au lieu de vous fier uniquement aux gouttes visibles.
Soyez attentif à tout bruit inhabituel de la pompe et recherchez un débit instable ou des bulles dans un voyant adapté. Une cavitation ou une entrée d’air peut être en cause, mais le bruit seul ne permet de confirmer ni l’une ni l’autre. Vérifiez l’alimentation en aspiration, la position des vannes, les crépines et les conditions de fonctionnement de la pompe conformément à la procédure de maintenance du site.
En recirculation, un retour doux sous la surface du liquide peut réduire les éclaboussures, à condition que cette configuration convienne au produit et au procédé de nettoyage. Une réduction du débit de retour peut être utile, mais seulement si la circulation reste suffisante pour le mélange et les autres exigences du procédé.
Certaines recettes retiennent les bulles plus longtemps que d’autres
Les protéines, certains stabilisants et d’autres ingrédients tensioactifs peuvent former un film autour des bulles et rendre la mousse plus stable. Les boissons laitières et certaines boissons végétales peuvent donc conserver leur mousse même après l’arrêt du mélangeur. Le comportement des ingrédients à base de fruits, des concentrés et des poudres peut varier selon leur formulation et leur méthode d’ajout.
L’ajout de poudre directement à la surface agitée peut emprisonner de l’air ou former des amas flottants qui nécessitent un mélange plus long pour se disperser. Respectez la méthode d’ajout recommandée par le fournisseur de l’ingrédient et la recette approuvée. Selon le produit et l’équipement, une alimentation contrôlée ou un système adapté d’incorporation des poudres peut améliorer leur mouillage tout en réduisant les perturbations inutiles de la surface.
La température modifie également le comportement du produit. Une variation peut affecter la viscosité, la dispersion des ingrédients et la solubilité des gaz. La température qui réduit la mousse visible n’est donc pas nécessairement la bonne température de traitement. Restez dans la plage approuvée pour le produit et évaluez les effets sur le mélange et la qualité avant tout ajustement.
S’agit-il d’air ou de dioxyde de carbone qui s’échappe de la solution ?
Dans les boissons gazéifiées, des bulles peuvent se former lorsque le dioxyde de carbone dissous est libéré à la suite d’une baisse de pression, d’une hausse de température ou d’une agitation du liquide. Par exemple, un transfert vers une cuve mise à l’air libre peut provoquer de la mousse même si aucun air ne pénètre dans la conduite.
Dans ce cas, resserrer les raccords ne résoudra pas le problème. Examinez les conditions de pression et de température requises, les restrictions sur le trajet de transfert et la manière dont le produit entre dans la cuve de réception. Utilisez un équipement conçu pour la pression requise et respectez les procédures du site relatives à la carbonatation et au transfert. Ne fermez et ne mettez jamais sous pression une cuve qui n’est pas conçue et autorisée pour cet usage.
Pour un produit non gazéifié, une formation inattendue de gaz ou une modification de l’odeur, de l’apparence ou du comportement de la mousse peut également signaler un problème de qualité du produit. Isolez le lot concerné et suivez la procédure qualité du site au lieu de traiter le symptôme comme un problème d’agitation.
Vérifiez les conditions de nettoyage et de maintien avant le lot suivant
Les résidus de détergent ou de désinfectant peuvent modifier le comportement de la mousse et contaminer la boisson. Si la mousse apparaît après le nettoyage ou se manifeste avec des recettes par ailleurs différentes, vérifiez le cycle de nettoyage, le dosage des produits chimiques, la vidange ainsi que les étapes de rinçage ou de vérification exigées par la procédure du site. N’ajoutez pas de produit dans une cuve qui n’a pas satisfait aux contrôles de nettoyage requis.
Dans les opérations laitières, les équipements de maintien et de transfert méritent également votre attention : les éclaboussures ou les prises d’air avant que le mélange n’atteigne le mélangeur peuvent entraîner de la mousse à l’étape suivante. Le réservoir horizontal à lait de 2000L est destiné au stockage et au maintien temporaire du lait. Il est doté d’une structure étanche et compatible avec le CIP. Il s’agit d’une solution de maintien, et non d’un substitut à un système de mélange correctement spécifié ; son utilisation ne suffit pas, à elle seule, à éliminer la mousse.
Faut-il utiliser un antimousse ?
Un antimousse peut être utile lorsque la formulation produit naturellement une mousse persistante et que les seuls ajustements du procédé ne permettent pas de la maîtriser suffisamment. Il ne devrait pas être la première solution envisagée en cas de fuite côté aspiration, de dispositif d’entrée inadapté ou d’agitation excessive : ces problèmes peuvent continuer à affecter la qualité du produit même si la mousse visible diminue.
N’utilisez un antimousse que s’il convient à la boisson, est autorisé pour l’application prévue et est approuvé dans la formulation du produit et les procédures du site. Tenez compte de ses effets sur les étapes ultérieures de transformation et sur le produit fini, en particulier lorsque la mousse est une caractéristique recherchée.
Une fois la cause maîtrisée, consignez les conditions de fonctionnement efficaces et précisez à quel point du procédé elles s’appliquent. Un réglage adapté à une cuve pleine pour une recette donnée peut ne pas convenir à un lot plus petit ou à une autre formulation. Des pratiques cohérentes de remplissage, de mélange et de transfert facilitent la détection d’un changement avant que la mousse n’interrompe la production.